


ฟิล์ม PTFE ผลิตขึ้นมาได้อย่างไร? อธิบายกระบวนการผลิตทั้งหมดอย่างชัดเจน
หากคุณกำลังพยายามทำความเข้าใจวิธีการผลิตฟิล์ม PTFE คำตอบจะเริ่มต้นด้วยโพลีเมอร์ที่ไม่สามารถหลอมและอัดขึ้นรูปได้เหมือนเทอร์โมพลาสติกทั่วไป ห่วงโซ่การผลิตทั้งหมดสร้างขึ้นจากกระบวนการพื้นฐานสองกระบวนการที่แตกต่างกัน ได้แก่ การสร้างเรซิน PTFE จากนั้นเปลี่ยนเรซินนั้นให้เป็นฟิล์มที่บางและสม่ำเสมอ บทความนี้จะกล่าวถึงแต่ละขั้นตอนที่เกิดขึ้นภายในโรงงานฟิล์ม PTFE ระดับมืออาชีพ
เคมีเบื้องหลังการผลิตฟิล์ม PTFE: จากคลอโรฟอร์มไปจนถึงเรซิน
การผลิตฟิล์ม PTFE เริ่มต้นด้วยการสังเคราะห์เตตราฟลูออโรเอทิลีน (TFE) ไม่ใช่ด้วยสายการอัดรีดฟิล์ม
The route begins with chloroform and hydrogen fluoride, which is produced by treating fluorspar with sulfuric acid. คลอโรฟอร์มทำปฏิกิริยากับไฮโดรเจนฟลูออไรด์เพื่อสร้างคลอโรดิฟลูออโรมีเทน (HCFC-22) เมื่อ HCFC-22 ถูกให้ความร้อนสูงกว่า 600 องศาเซลเซียส มันจะแตกตัวเป็น TFE ซึ่งเป็นโมโนเมอร์ที่ต่อมาเกิดเป็นโพลีเตตราฟลูออโรเอทิลีน
ขั้นตอนการเกิดปฏิกิริยาโพลีเมอไรเซชันเป็นกระบวนการที่รุนแรงซึ่งดำเนินการภายใต้แรงดันสูงในเครื่องปฏิกรณ์ที่ทำจากสเตนเลส โพลีเมอไรเซชันแบบแขวนลอยจะผลิตเม็ดเรซินซึ่งเป็นวัตถุดิบตั้งต้นสำหรับการปอก การกระจายตัวของพอลิเมอไรเซชันทำให้เกิดผงละเอียดหรือการกระจายตัวของน้ำ ซึ่งเป็นวัตถุดิบตั้งต้นสำหรับผ้าเคลือบ PTFE เทป และตาข่ายที่ชุบไว้
Key definition: PTFE แบบ Skived film is made from a solid, sintered cylinder that is shaved with a sharp blade into a continuous sheet. มันเป็นกระบวนการลบ ไม่ใช่กระบวนการแบบหลอมละลาย
การผลิตฟิล์ม PTFE ขั้นตอนที่ 1: การอัดขึ้นรูปและการเผาผนึก
ก่อนที่จะสามารถตัดแผ่นฟิล์ม PTFE แผ่นเดียวได้ จะต้องอัดเรซินให้เป็นกระบอกแข็งและเผาผนึก
ชั่งน้ำหนักเรซิน PTFE แบบเม็ด เทลงในแม่พิมพ์ทรงกระบอก และกดที่ 50 ถึง 100 MPa จากนั้น ผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นที่ได้จะถูกโหลดลงในเตาเผาซินเทอร์ และให้ความร้อนที่ 370 ถึง 380 องศาเซลเซียส ที่อุณหภูมิดังกล่าว อนุภาคเรซินจะหลอมรวมเป็นบล็อกที่มีความหนาแน่นและเป็นเนื้อเดียวกัน
The cooling rate matters more than most buyers expect. หากเหล็กแท่งขนาดใหญ่เย็นตัวเร็วเกินไป ความเค้นภายในจะทำให้เกิดรอยแตกขนาดเล็กซึ่งปรากฏเป็นข้อบกพร่องที่พื้นผิวในฟิล์มที่เสร็จแล้ว เหล็กแท่งที่มีเส้นผ่านศูนย์กลาง 100 ถึง 250 มม. โดยทั่วไปต้องใช้เวลา 24 ถึง 48 ชั่วโมงในการทำให้เย็นลงอย่างปลอดภัย
เส้นผ่านศูนย์กลางของแท่งเหล็กยังจำกัดความกว้างของฟิล์มอีกด้วย เหล็กแท่งขนาด 300 มม. สามารถสร้างแถบฟิล์มที่มีความกว้างประมาณ 250 มม. หลังจากตัดขอบแล้ว นี่คือสาเหตุที่ซัพพลายเออร์บางรายสามารถนำเสนอฟิล์ม PTFE ความกว้างได้ แต่บางรายไม่สามารถทำได้
การผลิตฟิล์ม PTFE ขั้นตอนที่ 2: การลอกบิลเล็ตเผาผนึก
การปอกผิวเป็นวิธีการหลักในการผลิตฟิล์ม PTFE เนื่องจาก PTFE ไม่สามารถอัดขึ้นรูปเป็นฟิล์มบางได้โดยการอัดขึ้นรูปแบบหลอมเหลวแบบธรรมดา
เครื่องกลึงที่มีความแม่นยำจะยึดแท่งเหล็กเผาผนึกในขณะที่ใบมีดคมจะเคลื่อนไปตามพื้นผิว มุมใบมีด อัตราป้อน และความเร็วแกนหมุนจะควบคุมความหนาของฟิล์มขั้นสุดท้ายและความหยาบของพื้นผิว ในเครื่องจักรที่ประกอบอย่างดี ใบมีดมักจะตั้งไว้ระหว่าง 15 ถึง 25 องศา มุมที่แหลมคมอาจทำให้เกิดรอยขีดข่วนได้ ในขณะที่มุมทื่อทำให้เกิดรอยพูดคุย
ความหนาของฟิล์ม skived โดยทั่วไปมีตั้งแต่ 0.02 มม. ถึง 0.50 มม. โรงงานที่มีอุปกรณ์ควบคุมด้วย CNC สามารถรองรับความหนาได้ที่ /-0.01 มม. นี่คือระดับความแม่นยำที่จำเป็นสำหรับปะเก็น ไลเนอร์สายเคมี และเทปสำรอง
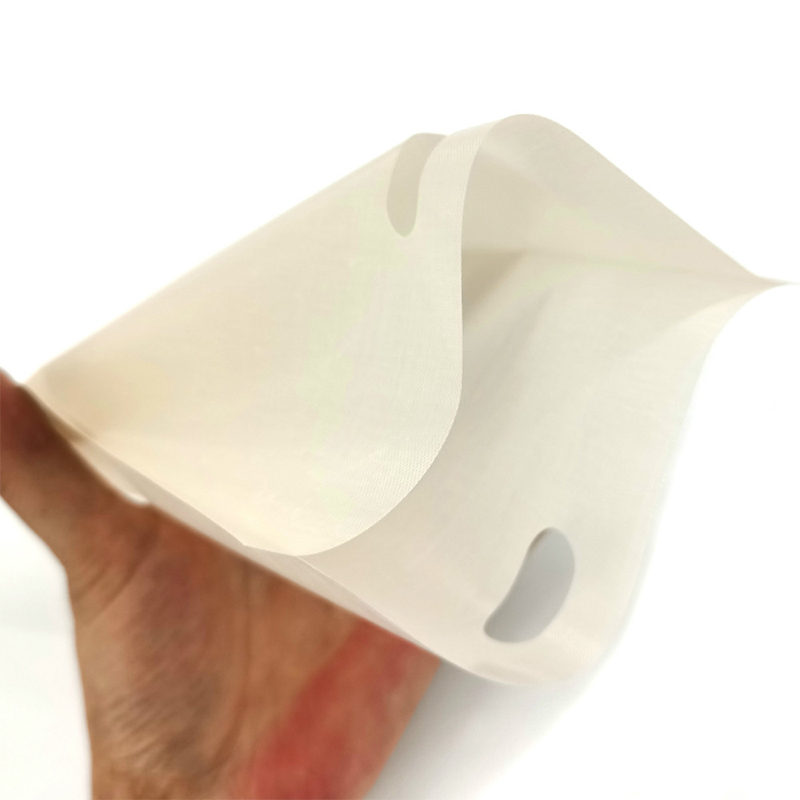 ฟิล์ม PTFE แบบ Skived สำหรับการใช้งานที่แม่นยำ ฟิล์ม PTFE แบบ Skid นี้ให้ความทนทานต่อความหนาที่แน่นและพื้นผิวเรียบ ทำให้เหมาะสำหรับปะเก็น ไลเนอร์ และแผ่นรองหลังเทป ความเป็นฉนวนไฟฟ้าและการทนทานต่อสารเคมีช่วยขยายการใช้งานในอุปกรณ์อิเล็กทรอนิกส์และอุปกรณ์การแพทย์ ดูผลิตภัณฑ์ →
ความหนาของฟิล์มโดยทั่วไปจะแตกต่างกันไปตามวิธีการผลิต
การผลิตฟิล์ม PTFE ขั้นตอนที่ 3: การแกะสลักและการรักษาพื้นผิว
Untreated PTFE film has a surface energy of about 18 to 20 dynes/cm, which makes it impossible to bond with standard adhesives.
เพื่อปรับปรุงการยึดเกาะ ผู้ผลิตจึงใช้วิธีกัดกรดโซเดียมแนฟทาลีน ฟิล์มจะเปลี่ยนเป็นสีน้ำตาลเข้มหรือสีดำ และกระบวนการนี้จะสร้างพื้นผิวหยาบระดับไมโครที่มีกลุ่มขั้ว Surface energy rises above 50 dynes/cm, allowing acrylic and silicone adhesives to anchor firmly.
ความลึกของการแกะสลักจะต้องสมดุล การกัดกรดมากเกินไปจะทำให้ฟิล์มอ่อนตัวลง ในขณะที่การกัดกรดที่ไม่เพียงพอจะทำให้ความแข็งแรงในการยึดเกาะลดลง ฟิล์มแกะสลักส่วนใหญ่จะผลิตเป็นม้วน จากนั้นกรีดตามความกว้าง เนื่องจากสารกัดกร่อนนั้นมีปฏิกิริยา การกัดกรดขนาดใหญ่จึงต้องมีการบำบัดของเสียที่ได้รับการควบคุม ซึ่งจะเพิ่มคุณสมบัติของซัพพลายเออร์อีกชั้นหนึ่งเมื่อคุณตรวจสอบโรงงาน
 ฟิล์ม PTFE สลักเพื่อการยึดเกาะที่แข็งแรง Surface-treated with sodium naphthalene, this etched PTFE film improves adhesion to metals and rubbers. It is essential for high-temperature tapes and composites where reliable bonding is critical. ดูผลิตภัณฑ์ →
การควบคุมคุณภาพในการผลิตฟิล์ม PTFE
PTFE film reliability is defined by measurable parameters: density, thickness tolerance, tensile strength, and dielectric strength.
โรงงานที่ได้รับการรับรองมาตรฐาน ISO 9001 จะทดสอบความหนาแน่นทุกชุด ซึ่งควรอยู่ระหว่าง 2.13 ถึง 2.19 กรัม/ลูกบาศก์เซนติเมตร ความต้านทานแรงดึงสำหรับฟิล์ม PTFE บริสุทธิ์อยู่ในช่วง 20 ถึง 35 MPa ขึ้นอยู่กับการวางแนว Dielectric strength, for a 0.1 mm film, is usually above 60 kV/mm.
| คุณสมบัติ | ค่ามาตรฐาน |
| ความหนาแน่น (g/cm3) | 2.13-2.19 |
| ความทนทานต่อความหนา (มม.) | /-0.01 |
| ความต้านแรงดึง (MPa) | 20-35 |
| ความเป็นฉนวน (kV/mm, ฟิล์ม 0.1 มม.) | สูงกว่า 60 |
| พลังงานพื้นผิว ไม่ผ่านการบำบัด (ดายน์/ซม.) | 18-20 |
| พลังงานพื้นผิว สลัก (ดายน์/ซม.) | สูงกว่า 50 |
FEP Film and the Casting Alternative: What Buyers Need to Know
ฟิล์ม FEP ไม่มีการข้าม มันถูกหลอมอัดหรือหล่อเพราะ FEP เป็นฟลูออโรโพลีเมอร์ที่หลอมละลายได้
ฟิล์ม FEP มีความโปร่งใส มีการส่องผ่านแสงสูง และเป็นชั้นเคลือบมาตรฐานสำหรับเครื่องพิมพ์ 3D ที่ใช้เรซินยูวี A 100 micron FEP release film is the most common thickness in the 3D printing market. โดยทั่วไปการส่งผ่านแสงจะสูงกว่า 95% และส่งผลโดยตรงต่อความแม่นยำในการพิมพ์ เนื่องจากแสง UV จะต้องผ่านฟิล์มโดยไม่กระจาย
One common purchasing question: Can ฟิล์ม FEP replace PTFE film in every application? คำตอบคือไม่ PTFE ให้ความต้านทานต่อสารเคมีที่ดีกว่าและช่วงอุณหภูมิต่อเนื่องที่กว้างขึ้น ในขณะที่ FEP ให้ความชัดเจนในการมองเห็นและการปิดผนึกความร้อนที่ง่ายกว่า สำหรับการใช้งานบางอย่าง การเปรียบเทียบทางเทคนิคของ PTFE กับ FEP นี้จะช่วยให้คุณตัดสินใจได้ว่าวัสดุใดที่เหมาะกับสายผลิตภัณฑ์ของคุณ
 ฟิล์ม FEP 100μm สำหรับการพิมพ์ 3 มิติ With 96% light transmittance and high tensile strength, this FEP film ensures efficient resin curing in LCD/DLP printers. พื้นผิวแบบไม่ติดช่วยให้หลุดออกได้ง่ายและรองรับคุณภาพการพิมพ์ในระดับสูง ดูผลิตภัณฑ์ →
ฟิล์ม PTFE แบบ Skived
Best for chemical resistance, continuous service from -200 to 260 degrees C, and durability under harsh conditions.
FEP film
ดีที่สุดสำหรับความชัดเจนของแสง ความสามารถในการปิดผนึกความร้อน และการส่งผ่านรังสียูวีในการพิมพ์ 3 มิติและอุปกรณ์อิเล็กทรอนิกส์
คำถามที่พบบ่อย: คำถามเกี่ยวกับการผลิตฟิล์ม PTFE
วิธีทั่วไปในการผลิตฟิล์ม PTFE คืออะไร?
การเล่นสกีเป็นวิธีที่ใช้กันทั่วไปและคุ้มค่าที่สุด ใช้เครื่องกลึงที่มีความแม่นยำในการลอกฟิล์มบางและต่อเนื่องออกจากกระบอก PTFE เผาผนึก การรีดการกระจายตัวของ PTFE เป็นอีกทางเลือกหนึ่ง แต่จะพบได้น้อยกว่าสำหรับฟิล์มบริสุทธิ์
ฟิล์ม PTFE สามารถผลิตโดยการอัดขึ้นรูปได้หรือไม่?
PTFE มาตรฐานไม่สามารถหลอมอัดขึ้นรูปได้เนื่องจากไม่ละลายต่ำกว่าอุณหภูมิการสลายตัว FEP และ PFA สามารถหลอมละลายในกระบวนการผลิตได้ ดังนั้นฟิล์มจึงสามารถอัดขึ้นรูปได้ แต่ฟิล์ม PTFE ผลิตขึ้นโดยการร่อนแบบ Skiving หรือโดยการกระจายตัวของปฏิทิน
เหตุใดฟิล์ม PTFE ที่สลักไว้จึงเปลี่ยนเป็นสีน้ำตาลเข้ม
สีน้ำตาลเข้มมาจากการกัดกรดด้วยโซเดียมแนฟทาลีน ปฏิกิริยานี้จะกำจัดอะตอมของฟลูออรีนบนพื้นผิวและทำให้เกิดกลุ่มที่ประกอบด้วยออกซิเจน ซึ่งช่วยเพิ่มความสามารถในการเปียกของกาวโดยไม่ส่งผลกระทบต่อคุณสมบัติรวมของ PTFE
ฟิล์ม PTFE แบบ Skid สามารถทนต่อความหนาได้เท่าใด
ด้วยอุปกรณ์การเล่นสกีที่ควบคุมโดย CNC สามารถบรรลุ /-0.01 มม. สำหรับเกจฟิล์มที่ต่ำกว่า 0.5 มม. ขอรายงานการตรวจสอบเสมอ ไม่ใช่คำเรียกร้องของซัพพลายเออร์
การทำความเข้าใจวิธีการผลิตฟิล์ม PTFE เป็นขั้นตอนแรกในการเลือกซัพพลายเออร์ที่เชื่อถือได้ สอบถามเกี่ยวกับเกรดเรซิน รูปแบบการเผาผนึก อุปกรณ์การปอกผิว และการแกะสลักเสร็จเองหรือไม่ รายละเอียดเหล่านั้นสร้างความแตกต่างระหว่างฟิล์มที่สม่ำเสมอและรูปแบบชุดต่อชุด


ส่งข้อความถึงเราทันที!

- โทรศัพท์: +86-18651171105
- แฟกซ์: +86-18651171105
- อีเมล:
- ที่อยู่: เลขที่ 18 ถนน Yongxin East เขต Gaogang เมืองไถโจว มณฑลเจียงซู ประเทศจีน
ลิขสิทธิ์ © Yaxing Plastic Industry Co., Ltd. สงวนลิขสิทธิ์. ผู้ผลิตผลิตภัณฑ์ซีรีส์ PTFE ความแม่นยำสูงแบบกำหนดเองระดับไฮเอนด์ 